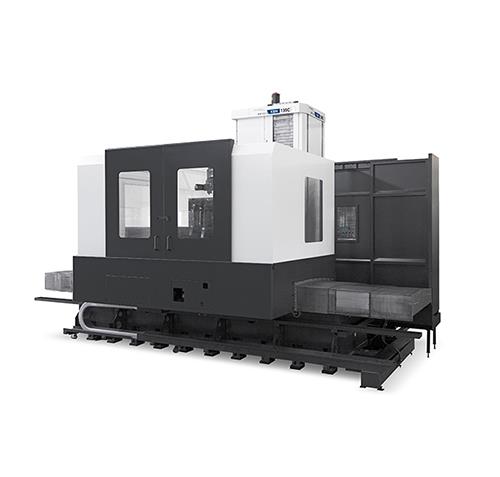
卧式加工中心是主轴轴线与工作台平行布置的数控加工设备,与立式加工中心最大的区别在于主轴方向。立式加工中心主轴垂直向下,工件通常装夹在工作台上,刀具从上方接近工件。卧式加工中心主轴水平布置,工件装夹在可旋转的工作台上,刀具从侧面接近工件。这种布局使卧式加工中心在加工箱体类、壳体类和多面体零件时具有独特优势。理解卧式加工中心,需要从主轴系统、工作台、立柱、刀库、进给系统和整体布局入手。
主轴系统是卧式加工中心的核心。主轴水平安装在立柱上,可沿轴向进给,也可随立柱上下移动。主轴转速范围宽,从低速大扭矩到高速精加工都能覆盖。主轴锥孔常用BT、HSK或CAPTO接口,用于夹持刀柄。主轴轴承采用精密角接触球轴承或陶瓷混合轴承,保证高速旋转下的刚性和精度。主轴电机多采用内置式电主轴或皮带传动,内置式电主轴结构紧凑、响应快,适合高速加工。主轴箱内部有拉刀机构,实现刀具自动夹紧和松开。主轴冷却和润滑系统保证长时间运行的热稳定性。
工作台是卧式加工中心区别于立式加工中心的重要部件。卧式加工中心的工作台通常为回转工作台,可绕垂直轴旋转,实现多面加工。工作台有分度式和数控回转式两种。分度式工作台以固定角度旋转,如一度、五度或十五度分度,定位精度高,适合大批量多面加工。数控回转工作台可任意角度旋转,实现四轴或五轴联动,适合复杂曲面和斜孔加工。工作台面有T型槽或螺纹孔,用于安装夹具和工件。工作台承重能力是重要指标,重载工作台可承载数吨工件。工作台旋转时需保证定位精度和重复定位精度,否则影响多面加工的位置精度。
立柱是支撑主轴箱和实现上下运动的结构。卧式加工中心的立柱通常为箱中箱结构或龙门式结构。箱中箱结构将主轴箱嵌入立柱内,刚性好,热对称性好。龙门式结构适合大型卧式加工中心,横梁承载主轴箱左右移动。立柱材料多为铸铁或钢焊接件,经时效处理消除内应力。立柱导轨有硬轨和线轨两种。硬轨刚性好、承载大,适合重切削。线轨摩擦小、速度快,适合高速加工。导轨润滑和防护直接影响精度寿命。
刀库是卧式加工中心实现多工序集中加工的关键。刀库容量从几十把到几百把不等,常见形式有圆盘式、链式、斗笠式和矩阵式。圆盘刀库结构简单,适合中小型机床。链式刀库容量大,适合大型机床和复杂零件。刀库换刀通过机械手完成,换刀时间从几秒到十几秒不等。刀库管理包括刀具编号、刀具寿命、刀具补偿和刀具破损检测。刀具预调和对刀精度影响加工质量。刀库的可靠性和换刀速度直接影响机床效率。
进给系统包括X、Y、Z三个直线轴和B轴回转轴。卧式加工中心通常有X轴、Y轴、Z轴和B轴,四轴联动是基本配置。五轴卧式加工中心增加A轴或C轴,实现更复杂加工。进给系统采用伺服电机驱动滚珠丝杠或齿轮齿条。滚珠丝杠精度高、响应快,适合中小型机床。齿轮齿条承载大、行程长,适合大型机床。直线电机驱动速度快、精度高,但成本高、散热要求高。光栅尺或编码器用于位置反馈,全闭环控制提高精度。
整体布局决定卧式加工中心的空间利用和操作便利性。常见布局有十字滑台布局、立柱移动布局和龙门布局。十字滑台布局工作台前后左右移动,立柱固定,结构紧凑。立柱移动布局工作台固定,立柱前后左右移动,适合重载工件。龙门布局适合超大型零件。卧式加工中心通常配备托盘交换系统,实现工件在机外装卸,减少停机时间。托盘交换系统有回转式和直线式,可配多个托盘。排屑系统位于机床底部,将切屑输送到集屑箱。冷却液系统提供切削冷却和排屑。防护罩将加工区封闭,防止切屑和冷却液飞溅。
卧式加工中心的精度指标包括定位精度、重复定位精度、主轴径向跳动、主轴轴向窜动和工作台分度精度。定位精度决定孔距和面距,重复定位精度决定批量一致性。主轴跳动影响表面质量和刀具寿命。工作台分度精度影响多面加工的位置关系。精度受温度、振动、磨损和装配影响。热变形是精密加工的大敌,卧式加工中心通常采用热对称设计、冷却液恒温和主轴油温控制来减少热变形。
卧式加工中心的结构与布局,决定了它适合加工箱体、壳体、阀体、泵体、减速机壳、发动机缸体、变速箱壳等零件。这些零件通常有多个面需要加工,孔系复杂,位置精度要求高。卧式加工中心通过回转工作台和自动换刀,一次装夹完成多面多工序加工,减少装夹误差,提高效率。理解卧式加工中心的结构,有助于正确选型、合理使用和科学维护。