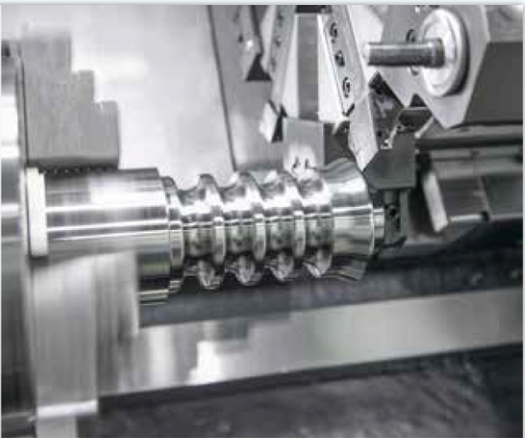
数控车床作为机械加工领域的核心装备,其主轴系统在长时间连续运转过程中的热变形是影响加工精度稳定性的最主要因素之一。主轴在高速旋转状态下,前轴承摩擦发热、内置电机绕组铜损发热以及切削区域热传导共同作用,使主轴组件温度逐渐升高并产生热膨胀。实测数据表明,数控车床主轴在连续运转4小时后,前轴承部位温升可达25~35℃,主轴轴向热伸长量约为0.06~0.12毫米,径向跳动增量约0.01~0.02毫米。对于加工精度要求达到IT6级(公差带宽度约0.013~0.022毫米)的精密轴类零件,这种热变形足以使加工尺寸超差,导致批量废品。热变形的非均匀性更加剧了问题的复杂性——主轴前端(靠近卡盘侧)温升高于后端,上方轴承温升高于下方轴承,使主轴轴线同时发生伸长和倾斜,在加工长轴类零件时,这种倾斜会直接反映为工件的圆柱度误差和锥度误差。更棘手的是,热变形具有明显的滞后特性:机床冷态启动后前两小时温升速率最快(约8~10℃/小时),随后逐渐减缓,至4~6小时才达到相对热平衡状态。若在升温阶段进行精密加工,首件与尾件之间的尺寸差可达0.03~0.05毫米,这种冷机状态与热平衡状态间的尺寸波动是影响批量加工一致性的主要瓶颈。
为有效抑制主轴热变形对加工精度的影响,现代数控车床从结构优化、主动冷却与软件补偿三个层面构建系统性解决方案。结构层面,主轴套筒采用对称式设计并配置强制循环冷却系统,冷却油通过主轴轴承座和主轴电机壳体内部的螺旋通道连续流动,将热量强制带出。冷却介质温度应控制在20±0.5℃范围内(与车间环境温度一致),流量不低于12升/分钟,进出口温差不大于2℃。主轴轴承采用油气润滑方式替代传统的油脂润滑,通过压缩空气将微量润滑油雾化后输送至轴承滚动体,既能有效润滑降低摩擦热,又能通过压缩空气带走部分热量,使轴承温升较油脂润滑降低3~5℃。主轴箱体采用高导热系数的铸铁材料(如HT300,导热系数约50瓦/米·开尔文),配合合理的散热筋板布局,提升被动散热能力。补偿技术方面,现代数控车床配备主轴热伸长实时监测与补偿系统。在主轴后端安装高精度位移传感器(分辨率0.1微米,量程2毫米),直接测量主轴相对于主轴箱的轴向位移,补偿值实时反馈至数控系统,叠加至Z轴进给指令中。同时,在主轴前端轴承座、主轴电机壳体、主轴箱体前后端等关键部位埋设PT100铂热电阻(精度A级,允差±0.15℃),温度信号经采集模块输入补偿控制器。基于热传导理论和实验数据建立主轴热变形数学模型,该模型包含热源强度、导热路径、对流边界条件等参数,能够预测任意转速和运转时间下的热伸长量和热倾斜量。
实际加工中,操作人员应根据工艺要求选择适当的补偿模式。粗加工阶段(余量较大,精度要求相对宽松),可采用基于温度场预测的前馈补偿模式,补偿更新周期为每5分钟一次。精加工阶段(最终尺寸和精度成型),必须切换至传感器实时反馈的闭环补偿模式,补偿更新周期不超过0.5秒。补偿系统投入运行前,应使用标准试件进行验证,在主轴转速2000转/分钟、连续运行6小时的条件下,试件直径尺寸的离散度应不超过0.008毫米。每季度对补偿系统进行标定,使用激光干涉仪测量主轴实际热伸长量并与补偿模型输出值比对,偏差超过0.005毫米时需修正模型系数。操作规范层面,建议在每天开机后进行不少于30分钟的空载热机运转,使主轴系统充分预热并达到热平衡状态,然后再进行工件找正和精密加工。长时间停机(超过4小时)后再次启动时,也应按上述程序进行热机。通过热变形补偿技术与规范操作相结合,数控车床的加工精度稳定性可提升60%以上,冷机与热机状态下的尺寸波动控制在0.008毫米以内,精密轴类加工的一次合格率稳定在99%以上。