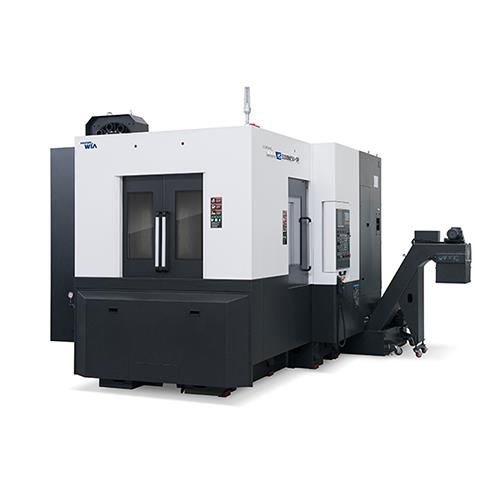
现代卧式加工中心的卓越性能,不仅体现在高刚性的机械结构上,更深度依赖于其搭载的高端数控系统与先进加工技术。数控系统作为加工中心的“中枢神经”,负责解析加工程序、协调多轴联动、监控加工状态并实现闭环精度控制。目前卧式加工中心普遍配备高性能CNC系统,标配四轴联动(X、Y、Z、B),高配可达五轴联动,配备高分辨率绝对式编码器与高精度光栅尺构成全闭环位置反馈回路,使最小指令增量达到0.1μm,定位精度稳定在±0.003mm/全行程,重复定位精度优于±0.002mm,为多面体复杂零件的精密加工提供了可靠的数字控制平台。
在编程与加工应用层面,卧式加工中心的数控系统提供了丰富而高效的编程功能。标准G代码和M代码编程支持直线插补、圆弧插补、螺旋插补及多轴联动插补,能够完成平面铣削、轮廓铣削、钻孔、攻丝、镗孔及三维曲面加工等多种加工任务。卧式加工中心最突出的应用优势在于其多面加工能力。通过B轴回转工作台的精确分度定位,零件可在一次装夹中完成四个面甚至五个面的铣削和孔加工,有效避免了多次装夹带来的定位误差累积,大幅提高了箱体类零件上同轴孔系和垂直面之间的位置精度。系统内置了大量固定循环指令,如深孔钻削循环(G83)、刚性攻丝循环(G84)、精密镗孔循环(G85/G76)等,操作者仅需输入孔位坐标和加工参数即可自动完成全部动作。对于模具型腔和三维曲面零件,则采用CAM软件生成加工程序,通过以太网传输至机床。系统支持程序段预读和前瞻控制功能,在高速加工时能够预读数百个程序段并自动优化进给速度,在拐角处自动减速以保证加工精度,在直线段加速以提高加工效率。
刀具管理与加工工艺优化是卧式加工中心实现高效加工的重要环节。由于卧式加工中心常配有大容量刀库(40~120把刀具),可装夹多种类型的刀具,满足从粗加工到精加工的全部需求。刀库通常采用链式或矩阵式结构,通过双机械手或主轴直接抓刀的方式实现快速换刀,换刀时间(刀对刀)可缩短至2.5~5秒。每把刀具通过刀具长度补偿和半径补偿功能进行精确对刀设定,确保加工尺寸的准确性。刀具寿命管理功能实时记录每把刀具的切削时间和加工件数,当达到预设寿命时自动提醒或强制更换。在线测量功能通过在主轴或工作台上安装接触式测头,可在加工过程中自动完成工件找正、坐标原点设定和关键尺寸测量。特别对于多面加工的工件,测头可在B轴回转后自动测量各加工面的位置偏差,系统根据测量结果自动修正加工坐标系,形成“加工-测量-补偿”的闭环控制,将多面之间的位置精度控制在±0.01mm以内。
智能化功能的融入使卧式加工中心的加工过程更加安全高效。图形仿真功能可在实际加工前对程序进行三维模拟,直观显示刀具运动轨迹和工件成形过程,有效避免了碰撞和过切风险。加工过程监控功能通过采集主轴负载、进给力及振动信号,实时评估切削状态,一旦出现刀具破损或异常碰撞立即触发报警停机。热误差补偿模块通过在机床关键部位布置温度传感器,实时采集温升数据并动态补偿主轴和丝杠的热伸长漂移,确保长时间连续加工中的精度稳定性。主轴和进给轴的碰撞防撞系统通过硬件和软件双重保护,有效保护机床和工件安全。此外,系统支持工业以太网通讯协议,可接入车间制造执行系统(MES),实现加工程序远程下发、设备状态监控和生产数据统计分析。这些先进的数控技术和智能化应用,使卧式加工中心成为箱体类、壳体类及多面体零件高效精密加工不可替代的核心装备。